
 中文简体
Heim / Nachricht / Branchennachrichten / Sandformen für den Metallguss: Ein vollständiger Leitfaden zu Prozessen und Materialien
Branchennachrichten
Sandformen für den Metallguss: Ein vollständiger Leitfaden zu Prozessen und Materialien
Sandformen für den Metallguss sind seit Jahrhunderten ein Arbeitspferd von Gießereien und nach wie vor eine der praktischsten Möglichkeiten, eine Konstruktionszeichnung in ein fertiges Metallbauteil umzuwandeln. Von Wasserpumpengehäusen und Ventilkörpern bis hin zu Laufradgussteilen und Rohrverbindungen ist die Sandform oft die intelligenteste Wahl, wenn Teile zu komplex für eine einfache Bearbeitung oder zu kostspielig für die Herstellung mit permanenten Werkzeugen sind. In diesem Leitfaden erklären wir, wie Sandformen hergestellt werden, aus welchen Materialien sie gut funktionieren und worauf ein erfahrener Gießer in jeder Phase des Prozesses achtet.
Was sind Sandformen für den Metallguss?
Eine Sandform ist ein Hohlraum aus verdichtetem Sand, der während des Gießvorgangs geschmolzenes Metall aufnimmt. Die Form beginnt mit einem Muster, bei dem es sich um ein Modell der Außenform des Teils in Originalgröße handelt. Das Muster wird in speziell vorbereiteten Sand gepackt, sodass der Sand die Form des Teils annimmt. Wenn das Modell entfernt wird, kann der leere Hohlraum mit flüssigem Metall gefüllt werden, und dieser Hohlraum verleiht dem fertigen Gussstück seine äußere Form.
Da jede Sandform für einen einzigen Guss hergestellt wird, bietet das Verfahren enorme Flexibilität. Wir können eine kleine Charge von Ersatzteilen, einen Prototyp für ein neues Pumpendesign oder eine mittelgroße Produktionsserie ohne die hohen Werkzeuginvestitionen von Druckguss oder Kokillenguss herstellen. Normalerweise wird die Form zerbrochen, wenn das Metall erstarrt, aber der Sand kann zurückgewonnen und wiederverwendet werden, was den Prozess wirtschaftlich und effizient hält.
Haupttypen von Sandformen
Nicht alle Sandformen verhalten sich gleich. Die richtige Formmethode hängt von der Legierung, der Größe des Gussstücks und der Maßhaltigkeit ab, die das Teil erfordert. Die vier häufigsten Arten im industriellen Einsatz sind Grünsandformen, Trockensandformen, No-Bake-Formen und Schalenformen.
| Formtyp | Bindemittel | Schlüsselstärke | Typische Verwendung |
|---|---|---|---|
| Grüne Sandform | Ton und Wasser | Niedrige Kosten und einfache Sandrückgewinnung | Pumpengehäuse, Ventilkörper, Maschinenteile |
| Trockene Sandform | Ton, gebrannt für Festigkeit | Stärkere Formwand und bessere Oberflächengüte | Mittlere bis große Gussteile |
| No-Bake-Form | Harz und Härter | Hohe Maßgenauigkeit für schwere Teile | Große Ventil- und Maschinengussteile |
| Muschelform | Harzbeschichteter Sand | Dünne, starke Schale mit guter Oberflächenbeschaffenheit | Präzisionsteile in moderaten Mengen |
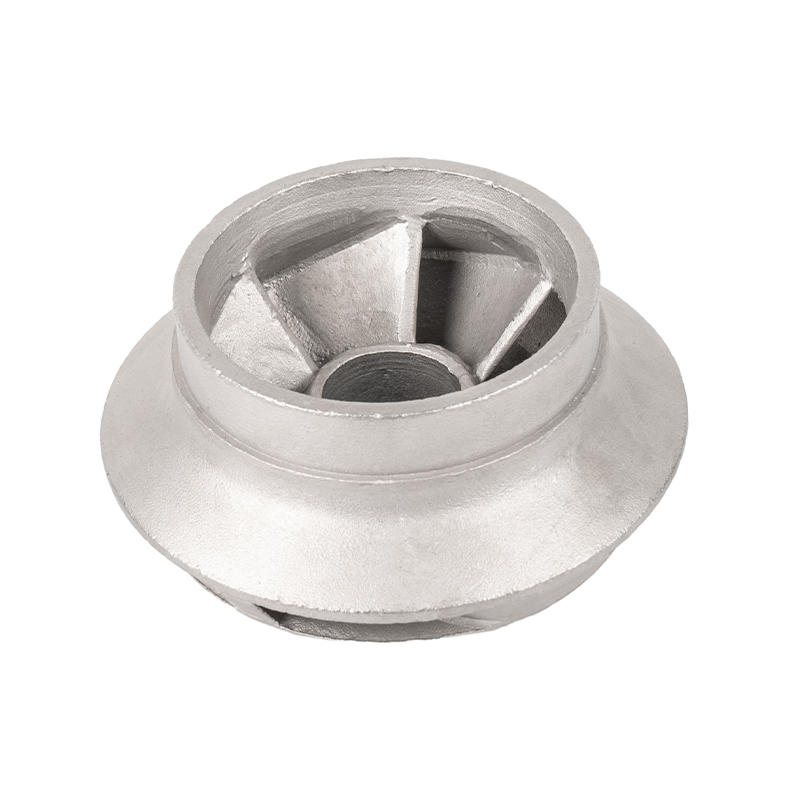
In unserer eigenen Produktion werden Grünsandformen am häufigsten für flüssigkeitsführende Komponenten verwendet. Sie sind wirtschaftlich, schnell vorzubereiten und gut geeignet für Teile mit mittlerer Wandstärke, wie z Gussteile für Kreiselpumpen .
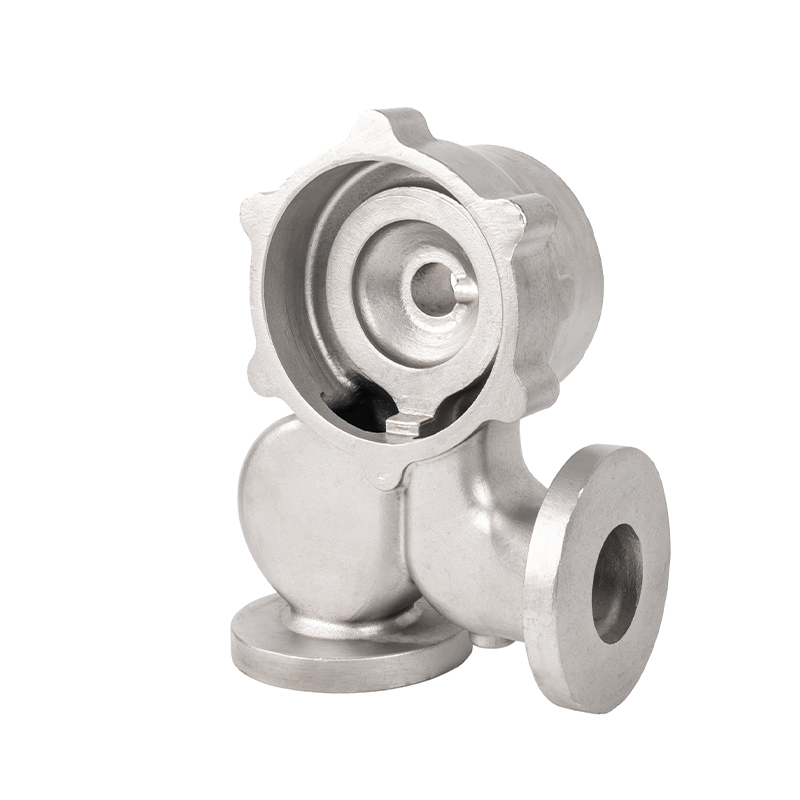 Edelstahl-Kreiselpumpengussteile vom Ningbo-Hersteller Diese Auflistung zeigt Präzisions-Kreiselpumpengussteile aus Edelstahl, die von einer chinesischen Gießerei mit fortschrittlicher Technologie und Exporterfahrung hergestellt wurden und für den Vergleich von Formtypen für mittelwandige Flüssigkeitsförderkomponenten relevant sind. Produkt anzeigen →
No-Bake-Formen kommen zum Einsatz, wenn das Teil schwerer ist und die Form ihre Abmessungen über eine lange Abkühlzeit hinweg beibehalten muss. Schalenformen werden ausgewählt, wenn die Anforderungen an die Oberflächenbeschaffenheit anspruchsvoller sind und das Produktionsvolumen etwas höhere Formkosten rechtfertigt. Jede Methode hat ihre Berechtigung, und eine gute Gießerei empfiehlt die Option auf der Grundlage der Gusszeichnung und nicht auf der Grundlage einer festen Präferenz.
Wie eine Sandform für den Metallguss hergestellt wird
Eine zuverlässige Sandform ist das Ergebnis sorgfältiger Vorbereitung. Wir befolgen in jeder Phase eine disziplinierte Reihenfolge, denn ein kleiner Fehler in der Form zeigt sich später oft als Fehler im Guss. Die wichtigsten Schritte sind unten aufgeführt.
- Mustervorbereitung. Das Muster wird so erstellt, dass es der Geometrie des Teils entspricht, mit zusätzlicher Schwindungszugabe und Entformungsschrägen, damit es sauber aus dem Sand herausgezogen werden kann.
- Sandvorbereitung. Der Sand wird mit dem ausgewählten Bindemittel und eventuellen Zusatzstoffen vermischt, um einen stabilen Feuchtigkeits- bzw. Harzgehalt zu erreichen. Ungleichmäßiger Sand ist eine der häufigsten Ursachen für schimmelbedingte Mängel.
- Formen und Verdichten. Der Sand wird in einem Formkasten um das Muster gepackt. Eine gleichmäßige Verdichtung ist wichtig, damit die Form dem Druck des geschmolzenen Metalls ohne Erosion standhalten kann.
- Kerneinstellung. Kerne werden in die Form gelegt, um innere Durchgänge, Hinterschneidungen und Hohlräume zu erzeugen, die nicht durch das Muster allein geformt werden können. Ein gut gestützter Kern ist entscheidend für Teile wie Laufräder, die im Inneren Strömungskanäle haben.
- Schließen der Form. Die beiden Hälften der Form, Oberkasten und Unterkasten genannt, werden ausgerichtet und festgeklemmt, sodass der Hohlraum beim Gießen seine Form behält.
- Gießen und Erstarren. Geschmolzenes Metall wird durch den Eingusskanal gegossen und füllt den Hohlraum. Gießtemperatur, Anschnittdesign und Entlüftung haben alle Einfluss darauf, wie sauber das Metall die Form füllt.
- Auspacken und Fertigstellen. Nachdem das Metall erstarrt ist, wird die Form abgebrochen und der Guss entfernt. Läufer und Setzstufen werden abgeschnitten und die Oberfläche vor der Inspektion gereinigt.
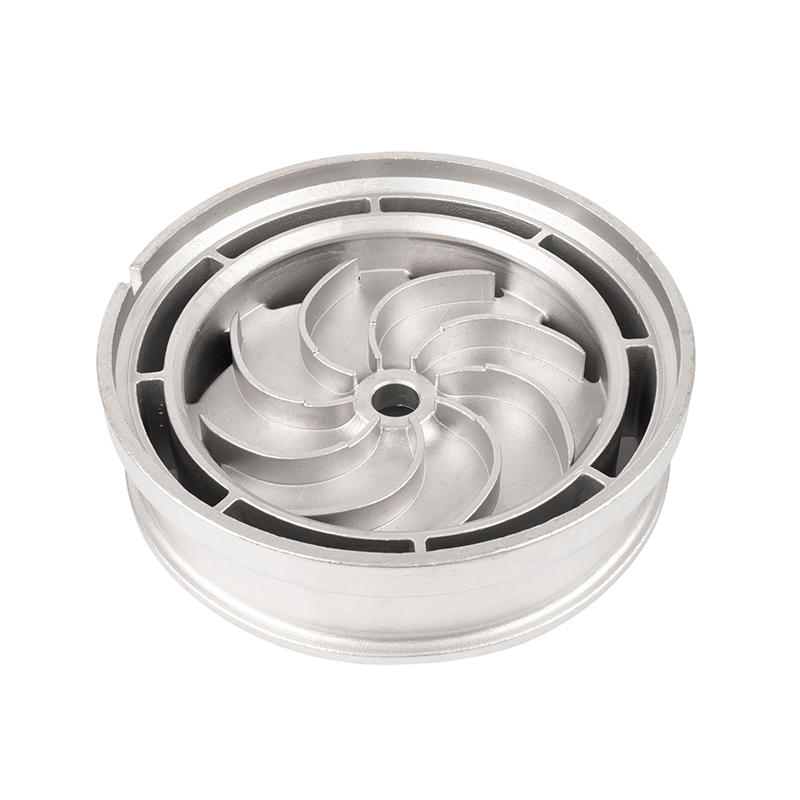
Gussteile von Schaufellaufrädern sind ein gutes Beispiel dafür, warum die Reihenfolge der Formenherstellung wichtig ist. Die internen Strömungskanäle, die die hydraulische Leistung bestimmen, werden durch Kerne gebildet, und wenn sich die Form verschiebt oder der Kern sich während des Gießens bewegt, passt das Laufrad nicht zur Konstruktion. Durch sorgfältiges Formen wird die Geometrie des Endteils geschützt.
 Präzisions-Laufradgussteile aus Edelstahl Beim Guss von Schaufellaufrädern kommt es auf eine genaue Kernplatzierung während des Formens an. Die Edelstahl-Präzisionsgussteile dieses Lieferanten sind eine Überlegung wert für Anwendungen, bei denen interne Strömungskanäle genau den hydraulischen Designanforderungen entsprechen müssen. Produkt anzeigen →
Sobald das Gussstück aus der Form entfernt wurde, durchläuft es eine Reinigung und Inspektion, bevor es mit der Nachbearbeitung beginnt. Viele Käufer erkennen die wahre Qualität des Gussteils erst in diesem Stadium, das Ergebnis wird jedoch viel früher, während des Formherstellungsprozesses selbst, bestimmt.
Häufige Sandschimmelfehler und Vorbeugungsmethoden
Wenn ein Sandgussteil die Prüfung nicht besteht, liegt die Ursache häufig in der Form. Im Laufe der Jahre haben wir gelernt, dass die meisten Mängel auf Sandqualität, Verdichtung oder Entlüftung zurückzuführen sind. Das Verständnis dieser Mängel hilft uns, sie schnell zu beheben und wiederholte Probleme in der laufenden Produktion zu vermeiden.
| Defekt | Hauptursache | Prävention |
|---|---|---|
| Sandeinschluss | Loser Sand wird in das geschmolzene Metall gespült | Stärkere Verdichtung, Formbeschichtung, kontrolliertes Gießen |
| Porosität | Während der Erstarrung eingeschlossenes Gas | Bessere Belüftung, kontrollierte Feuchtigkeit, richtige Gießtemperatur |
| Schimmelverschiebung | Fehlausrichtung zwischen Cope und Drag | Sicher montierte Kolben und genaue Positionierungsstifte |
| Schorfbildung | Oberflächensand dehnt sich beim Gießen aus und reißt | Kontrollierte Feuchtigkeit, verbesserte Verdichtung, ausreichendes Backen |
| Schrumpfhohlraum | Die Erstarrung wird nicht durch Steigleitungen gespeist | Optimierte Riser-Position und Anschnittdesign |
Genau diese Probleme bewerten wir bei der Prüfung eines neuen Gussdesigns. Eine kleine Anpassung der Form, wie etwa das Hinzufügen einer Entlüftung oder die Änderung des Bindemittelverhältnisses, kann den Unterschied zwischen einem zuverlässigen Teil und einem Ausschuss ausmachen.
Auswahl einer Sandform für Ihre Gusskomponenten
Woher wissen Sie, ob eine Sandform der richtige Ansatz ist? Unserer Erfahrung nach hängt die Entscheidung von vier Faktoren ab: Teilegröße, geometrische Komplexität, Produktionsmenge und Legierung. Große oder schwere Bauteile eignen sich fast immer besser für eine Sandform als für eine permanente Matrize. Teile mit internen Durchgängen, wie z. B. Ventilanschlüsse, profitieren von der Möglichkeit, Kerne genau dort zu platzieren, wo sie benötigt werden. Bei geringen oder mittleren Bestellmengen halten die geringen Werkzeugkosten beim Sandformen den Stückpreis realistisch, und da Eisen, Stahl, Edelstahl und Aluminium alle in Sandformen gegossen werden können, ist die Legierung selten der Grund, den Prozess zu vermeiden.
Ein typisches Beispiel aus unserer Werkstatt sind Gussteile von Kugelhähnen. Der Körper eines Kugelhahns benötigt dicke Wandabschnitte, eine genaue Ausrichtung der Anschlüsse und gute Dichtflächen. Eine gut vorbereitete Sandform behält diese Abmessungen bei, während das Metall abkühlt, und unsere Endbearbeitung bringt dann die Dichtflächen auf den erforderlichen Standard. Wenn Sie sehen möchten, wie das in der Praxis funktioniert, lesen Sie unseren Artikel über das Sandgussverfahren von Wasserpumpengussteilen führt Sie durch die Schritte des Formens, Gießens und Fertigstellens einer flüssigkeitsführenden Komponente.
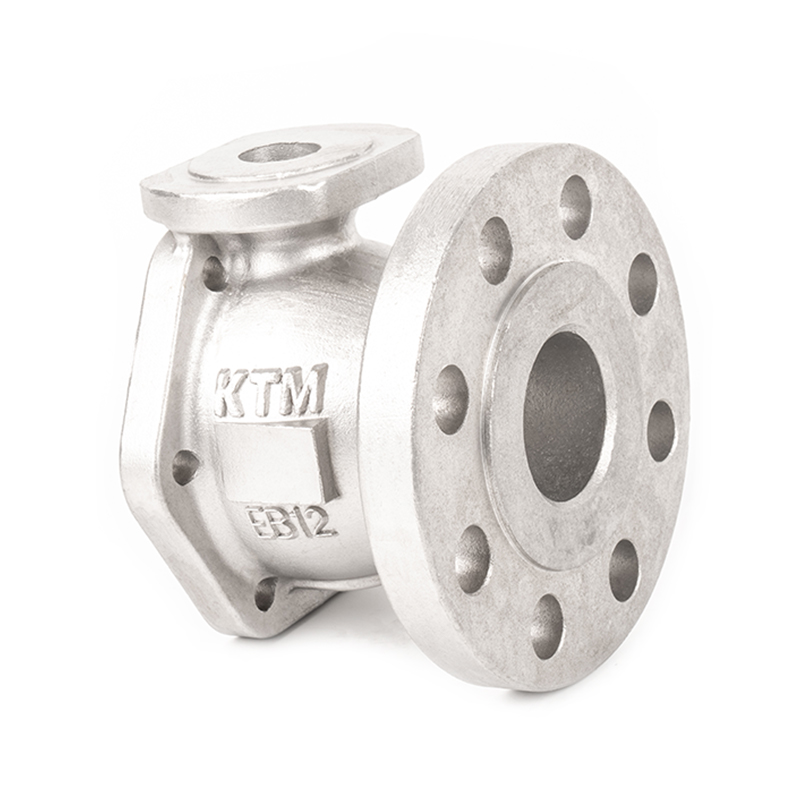 Kugelhahngussteile aus Edelstahl für schwere Wandabschnitte Gussteile für Kugelhähne erfordern dicke Wände, eine genaue Ausrichtung der Anschlüsse und gute Dichtflächen. Die Präzisionsgussteile dieses Lieferanten aus Edelstahl eignen sich für mittelgroße bis große Komponenten, bei denen das Sandformen ein Gleichgewicht zwischen Festigkeit, Kosten und Vorlaufzeit bietet. Produkt anzeigen →
Für Käufer, die Prozesse nebeneinander vergleichen, kommt es in der Regel auf das Volumen und die Oberflächenbeschaffenheit an. Wenn eine große Anzahl kleiner, detaillierter Teile benötigt wird, können andere Methoden wie Feinguss effizienter sein. Bei mittelgroßen bis großen Bauteilen mit massiven Querschnitten bietet das Sandformen ein gutes Gleichgewicht zwischen Festigkeit, Kosten und Durchlaufzeit.
Sandformen für den Metallguss sind keine veraltete Technik; Sie sind eine praktische, bewährte Lösung, die der modernen Fertigung weiterhin gute Dienste leistet. Sie geben Gießereien die Flexibilität, eine große Vielfalt an Teilen und Legierungen zu verarbeiten und gleichzeitig die Kosten vorhersehbar zu halten. Der Erfolg einer Sandgusskomponente hängt von einer sorgfältigen Mustergestaltung, einer konsistenten Sandvorbereitung und einer disziplinierten Formung ab. Wenn diese Grundlagen richtig gehandhabt werden, können mit einer Sandform Gussteile hergestellt werden, die über Jahre hinweg anspruchsvollen Einsatzbedingungen standhalten. Wenn Sie eine Komponente haben, die gut zum Sandformen geeignet sein könnte, prüfen unsere Ingenieure gerne die Zeichnung und empfehlen Ihnen den zuverlässigsten Ansatz.
VERWANDTE PRODUKTE


Habt ihr Fragen? Warte nicht, Lass uns reden!
Kontaktiere uns
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr. 68, Jiangbin Branch Road, Gemeinsame Entwicklungszone Beilun Xiaogang, Ningbo, Zhejiang, China.
QR-Code
Urheberrecht © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alle Rechte vorbehalten

